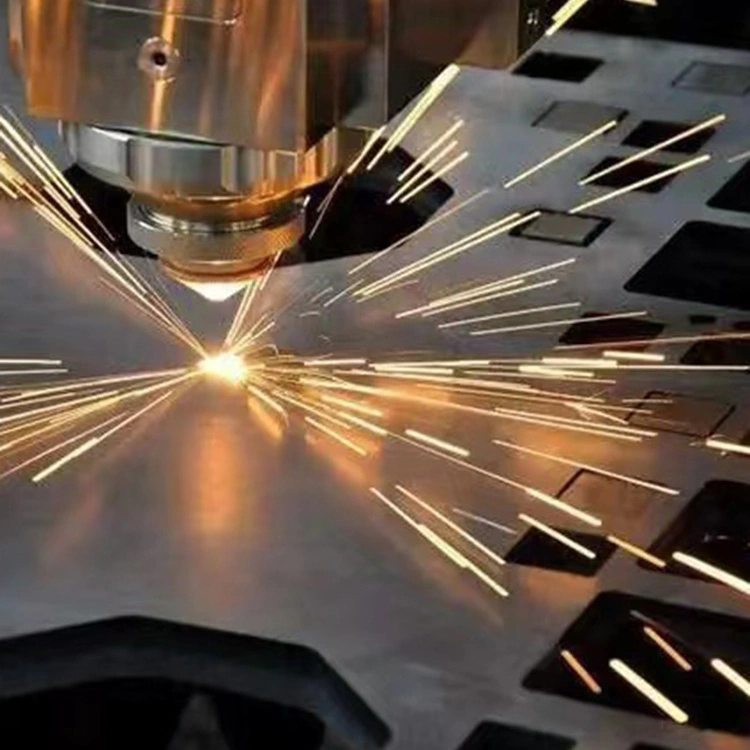
Krajobraz nowoczesnej produkcji zmienia się w niespotykanym dotąd tempie, napędzany zapotrzebowaniem na bardziej złożone geometrie, węższe tolerancje i egzotyczne składy materiałów. Przez dziesięciolecia cięcie laserowe ograniczało się głównie do standardowych metali żelaznych i nieżelaznych oraz podstawowych polimerów. Jednak ewolucja technologii rezonatorów, systemów dostarczania wiązki i oprogramowania sterującego zniszczyła te ograniczenia. Dziś zaawansowanycięcie laserowesystemy to nie tylko narzędzia; są to wyrafinowane centra produkcyjne zdolne do przetwarzania szeregu materiałów, które kiedyś uważano za niemożliwe lub niepraktyczne do cięcia światłem.
Zrozumienie, które nowe materiały można obecnie przetwarzać za pomocą zaawansowanych systemów cięcia laserowego, ma kluczowe znaczenie dla inżynierów, projektantów i specjalistów ds. zaopatrzenia, którzy chcą wprowadzać innowacje. Niezależnie od tego, czy są to stopy miedzi o wysokim współczynniku odbicia wymagane w elementach pojazdów elektrycznych, czy delikatne materiały kompozytowe stosowane w przemyśle lotniczym, możliwości nowoczesnego sprzętu laserowego dramatycznie się rozszerzyły. Na Tianjin Shenghui Metal Products Co., Ltd.,byliśmy świadkami tej ewolucji na własne oczy, integrując najnowocześniejsze technologie, aby zapewnić, że nasza fabryka pozostanie w czołówce tej rewolucji przemysłowej.
Katalog treści
Jakie egzotyczne metale i stopy są obecnie rutynowo cięte za pomocą cięcia laserowego?
Termin „egzotyczny” w metalurgii zazwyczaj odnosi się do materiałów trudnych w obróbce ze względu na ich twardość, wytrzymałość lub reaktywność chemiczną. Tradycyjne metody obróbki mechanicznej często nie sprawdzają się w przypadku tych stopów, co prowadzi do dużego zużycia narzędzi i niskiej wydajności. Jednak dzięki najnowszym osiągnięciom w cięciu laserowym przełamaliśmy te bariery. Nasza fabryka rutynowo przetwarza materiały, które jeszcze dziesięć lat temu zniszczyłyby narzędzia.
Jednym z najbardziej znaczących przełomów jest obróbka wysokowytrzymałych stopów lotniczych, takich jak Inconel, Hastelloy i Tytan. Materiały te są niezbędne w przypadku komponentów, które muszą wytrzymywać ekstremalne temperatury i ciśnienia. Zaawansowane systemy cięcia laserowego wykorzystują określoną regulację długości fali i modulacje impulsów, aby utworzyć strefę wpływu ciepła tak minimalną, że integralność strukturalna materiału pozostaje nienaruszona. Osiągamy to poprzez zastosowanie gazów wspomagających pod wysokim ciśnieniem, które jednocześnie chłodzą cięty materiał i usuwają stopiony materiał, zapobiegając mikropękaniom.
Kolejną kategorią, która odnotowała ogromny wzrost, jest obróbka zaawansowanych stali o wysokiej wytrzymałości (AHSS) stosowanych w przemyśle motoryzacyjnym. Stale te, w tym stal hartowana w procesie tłoczenia (PHS), są niezwykle mocne, ale niezwykle trudne do przycięcia. W naszych systemach wykorzystujemy wielokilowatowe lasery światłowodowe, które przecinają te materiały z szybkością i precyzją, której nie mogą dorównać prasy mechaniczne. Elastyczność naszych urządzeń do cięcia laserowego pozwala na szybkie prototypowanie i produkcję niskonakładową bez konieczności stosowania drogich, twardych narzędzi.
Ponadto poprawiono zdolność cięcia metali o wysokiej czystości stosowanych w przemyśle medycznym i elektronicznym. Tantal stosowany w implantach chirurgicznych i molibden stosowany w elementach półprzewodnikowych są obecnie codziennie przetwarzane w naszej fabryce. Precyzja naszego sprzętu gwarantuje brak zanieczyszczeń, co jest istotne dla biokompatybilności i wydajności elektroniki. Poniżej znajduje się tabela zawierająca szczegółowe specyfikacje naszych głównych systemów cięcia laserowego stosowanych w przypadku tych zaawansowanych metali.
|
Kategoria materiału
|
Konkretne stopy
|
Typ lasera
|
Maksymalna grubość (mm)
|
Gaz wspomagający
|
| Nadstopy |
Inconel 718, Hastelloy C-276 |
Laser światłowodowy (6kW - 12kW) |
20 mm |
Azot / Argon |
| Stale o wysokiej wytrzymałości |
Usibor 1500, Ductibor 500 |
Laser światłowodowy (8kW - 15kW) |
30 mm |
Sprężone powietrze / azot |
| Metale ogniotrwałe |
Molibden, tantal, wolfram |
Laser światłowodowy o zielonej długości fali |
8 mm |
Argon |
| Stopy tytanu |
Klasa 5 (Ti6Al4V), klasa 23 |
Laser światłowodowy (4kW - 8kW) |
25 mm |
Argon (aby uniknąć utleniania) |
Tabela ta przedstawia możliwości techniczne, jakie posiadamy w Tianjin Shenghui Metal Products Co., Ltd. Nasze inwestycje w różnorodne źródła lasera pozwalają nam dostosować proces cięcia do specyficznych właściwości metalurgicznych przedmiotu obrabianego. Nie polegamy na podejściu uniwersalnym; zamiast tego dopasowujemy długość fali i moc lasera do właściwości absorpcyjnych materiału. Dzięki temu, gdy zapytasz: „Jakie nowe materiały można teraz przetwarzać za pomocą zaawansowanych systemów cięcia laserowego?” gdy współpracujesz z nami, odpowiedź prawie zawsze brzmi „tak”.
Jak zaawansowane systemy radzą sobie z materiałami odblaskowymi i kompozytowymi?
Historycznie rzecz biorąc, zmorą cięcia laserowego były materiały odblaskowe, takie jak miedź, mosiądz i aluminium. Wiązka lasera odbijałaby się z powrotem do rezonatora, powodując katastrofalne uszkodzenie optyki i samego źródła lasera. Podobnie materiały kompozytowe o niejednorodnej strukturze stwarzały wyzwania ze względu na różne punkty parowania osnowy i wzmocnienia. Jak zatem zaawansowane systemy cięcia laserowego pokonały te przeszkody?
Rozwiązanie dla materiałów odblaskowych polega na zastosowaniu zaawansowanej technologii lasera światłowodowego z wbudowaną ochroną przed odbiciem wstecznym. W przeciwieństwie do starszych laserów CO2, nowoczesne lasery światłowodowe wykorzystują ośrodek wzmacniający w stanie stałym. Nasze systemy są wyposażone w czujniki, które natychmiast wykrywają odbicia wsteczne. W przypadku wykrycia skoku energii odbitej system dostosowuje parametry impulsu lub chwilowo wyłącza wiązkę, aby chronić wnękę. Co więcej, krótsza długość fali laserów światłowodowych (zwykle 1,07 mikrometra) jest łatwiej absorbowana przez miedź i mosiądz niż dłuższa długość fali laserów CO2. Oznacza to, że zamiast odbijać, energia jest skutecznie przekształcana w ciepło, co pozwala na czyste i szybkie cięcie.
Jeśli chodzi o kompozyty, przetwarzanie materiałów takich jak polimery wzmocnione włóknem węglowym (CFRP) i polimery wzmocnione włóknem szklanym (GFRP) stało się rzeczywistością. Kluczem jest tutaj nie tylko moc, ale także czas trwania impulsu. Wykorzystujemy lasery o ultrakrótkich impulsach (pikosekundowych lub femtosekundowych), które odparowują materiał w procesie sublimacji, a nie topienia. Ten proces „zimnej ablacji” zapewnia czyste cięcie włókien węglowych bez topienia otaczającej matrycy polimerowej, co mogłoby prowadzić do szorstkości krawędzi i rozwarstwiania.
Nasz zakład udoskonalił także cięcie materiałów wielowarstwowych stosowanych w nowoczesnej elektronice i izolacji. Często składają się one z folii polimerowej połączonej z folią metaliczną. Tradycyjne cięcie spowodowałoby posmarowanie warstw. Dzięki naszej zaawansowanej optyce kształtującej wiązkę możemy dostosować punkt ogniskowania, aby precyzyjnie przeciąć stos bez zniekształcania poszczególnych warstw. Oto kluczowe możliwości, jakie oferujemy dla tych trudnych materiałów:
-
Metale odblaskowe:Czysta miedź (do 6 mm), mosiądz (do 8 mm) i aluminium o wysokiej zawartości krzemu.
-
Kompozyty termiczne:Prepreg z włókna węglowego i utwardzony CFRP (do 10 mm) z minimalnym zwęgleniem.
-
Laminaty:Laminaty powlekane miedzią (CCL) do produkcji płytek PCB, cięte bez zadziorów.
-
Materiały powlekane:Stal ocynkowana i Alucynk, cięte z uszczelnieniem krawędzi, aby zapobiec korozji.
W Tianjin Shenghui Metal Products Co., Ltd. posiadamy dedykowane stacje robocze skonfigurowane specjalnie dla tych materiałów. Nasi inżynierowie rozumieją niuanse interakcji belek z różnymi materiałami. Nie tylko przetwarzamy te elementy; analizujemy skład materiału, aby określić optymalną prędkość podawania i kombinację gazów. Ta wiedza techniczna jest podstawą naszej reputacji i powodem, dla którego klienci powierzają nam swoje najbardziej wymagające projekty. Kiedy chcą wiedzieć, które nowe materiały można obecnie przetwarzać za pomocą zaawansowanych systemów cięcia laserowego, patrzą na nasze sukcesy.
Dlaczego materiały niemetalowe, takie jak ceramika i szafir, są teraz opłacalne?
Przejście cięcia laserowego z narzędzia wyłącznie do obróbki metalu do uniwersalnego rozwiązania do obróbki najlepiej ilustruje jego zastosowanie do twardych, kruchych niemetali. Materiały takie jak ceramika techniczna (tlenek glinu, tlenek cyrkonu), szafir i specjalistyczne szkło są niezwykle trudne w kształtowaniu. Są podatne na pękanie pod wpływem naprężeń termicznych i są twardsze niż większość narzędzi skrawających. Jednak pytanie, które nowe materiały można obecnie przetwarzać za pomocą zaawansowanych systemów cięcia laserowego, dotyczy właśnie tych substancji, dzięki innowacjom w zakresie długości fali lasera i kontroli wiązki.
Tradycyjne lasery miały problemy z ceramiką, ponieważ była przezroczysta lub odbijała światło podczerwone. W naszym podejściu wykorzystujemy albo lasery CO2 (o dłuższej fali pochłanianej przez siatkę ceramiczną), albo, ostatnio, lasery zielone i UV. Na przykład podczas cięcia szafiru, który jest używany do bardzo wytrzymałych tarcz zegarków i osłon aparatów smartfonów, stosujemy technikę zwaną „filamentacją”. Wewnątrz materiału skupiony jest laser o ultrakrótkim impulsie. Wysoka intensywność tworzy włókno plazmowe, które modyfikuje materiał wewnętrznie, tworząc linię separacji praktycznie bez uszkodzeń powierzchni. Części są następnie rozdzielane przy użyciu delikatnej siły mechanicznej, uzyskując nieskazitelne krawędzie.
W przypadku ceramiki przewodzącej, takiej jak węglik krzemu (SiC), stosowanej w elektronice mocy, stosujemy proces wieloetapowy. Najpierw wiązka o małej mocy punktuje materiał. Następnie kontrolowany proces rozbijania oddziela części. Dzięki temu delikatne właściwości elektryczne SiC nie zostaną naruszone przez mikropęknięcia. Nasze systemy cięcia laserowego wyposażone są w precyzyjne etapy, które przesuwają materiał pod nieruchomą wiązką, zapewniając absolutną dokładność i minimalizując wibracje, które mogłyby rozbić obrabiany przedmiot.
Możliwość przetwarzania tych materiałów otwiera nowe możliwości projektowania w różnych branżach. W technologii medycznej cyrkonowe implanty dentystyczne i narzędzia chirurgiczne można teraz przycinać do niestandardowej geometrii w ciągu kilku minut, a nie dni. W branży półprzewodników możliwość precyzyjnego cięcia szklanych przekładek i podłoży ceramicznych umożliwia tworzenie nowej generacji zminiaturyzowanych urządzeń elektronicznych. Poniżej znajduje się lista materiałów niemetalowych przetwarzanych obecnie przez naszą fabrykę, pokazująca zakres naszych możliwości:
-
Ceramika Techniczna:Tlenek glinu (Al2O3), tlenek cyrkonu (ZrO2), azotek krzemu (Si3N4).
-
Materiały krystaliczne:Syntetyczny szafir, kwarc i rubin.
-
Szkło specjalne:Borokrzemian, szkło Gorilla i topiona krzemionka.
-
Naturalne materiały:Kompozyty grafitowe i węglowo-węglowe o dużej gęstości.
Ta ekspansja na niemetale stanowi znaczącą inwestycję w wiedzę specjalistyczną Tianjin Shenghui Metal Products Co., Ltd. Przeszkoliliśmy naszych techników szczególnie w zakresie obróbki materiałów kruchych. Wymaga innego sposobu myślenia niż cięcie stali; Najważniejsza jest cierpliwość i precyzja. Opanowując te techniki, zapewniamy naszym klientom jedno źródło wszystkich ich potrzeb w zakresie precyzyjnej produkcji, niezależnie od tego, czy pracują ze stalą o grubości jednego cala, czy z cienkim szafirem. Na pytanie, które nowe materiały można teraz obrabiać za pomocą zaawansowanych systemów cięcia laserowego, codziennie odpowiadamy w naszej fabryce.
Streszczenie: Przyszłość obróbki materiałów
Podróż technologii cięcia laserowego charakteryzuje się ciągłym rozwojem. Od początków swojej działalności jako niszowe narzędzie do cięcia cienkich blach, przekształciło się w wszechstronny, niezbędny proces dla nowoczesnego przemysłu. Zbadaliśmy, w jaki sposób metale odblaskowe, nadstopy, kompozyty, a nawet krucha ceramika są obecnie w zasięgu ręki. Ewolucję tę napędza synergia zaawansowanych źródeł laserowych, inteligentnych systemów sterowania oraz głębokiej wiedzy z zakresu metalurgii i nauk o materiałach.
Dla firm, które chcą pozostać konkurencyjnymi, zrozumienie, które nowe materiały można obecnie przetwarzać za pomocą zaawansowanych systemów cięcia laserowego, nie jest tylko ćwiczeniem akademickim; jest to przewaga strategiczna. Pozwala na konsolidację łańcuchów dostaw, skrócenie czasów realizacji zamówień i stworzenie produktów o parametrach użytkowych wcześniej nieosiągalnych. W naszej fabryce dążymy do dalszego przesuwania tych granic. Nieustannie testujemy nowe materiały i udoskonalamy nasze procesy, aby mieć pewność, że gdy nasi klienci mają trudny projekt, jesteśmy gotowi go dostarczyć.
Jeśli chcesz wykorzystać najnowsze osiągnięcia w dziedzinie cięcia laserowego w swoim kolejnym projekcie, zapraszamyskontaktuj się z nami. Niech Tianjin Shenghui Metal Products Co., Ltd. będzie Twoim partnerem w innowacjach. Nasz zespół jest gotowy przedstawić Państwu szczegółową analizę i wycenę dotyczącą konkretnych potrzeb w zakresie przetwarzania materiałów. Już dziś przekonaj się o precyzji i możliwościach naszych zaawansowanych systemów cięcia laserowego.
Często zadawane pytania (FAQ)
Jakie nowe materiały można teraz obrabiać za pomocą zaawansowanych systemów cięcia laserowego, co dziesięć lat temu było niemożliwe?
Dziesięć lat temu materiały o wysokim współczynniku odbicia, takie jak czysta miedź i mosiądz, były niezwykle trudne w obróbce ze względu na ryzyko uszkodzenia źródła lasera przez odbicie wsteczne. Obecnie zaawansowane systemy laserów światłowodowych, takie jak te stosowane w Tianjin Shenghui Metal Products Co., Ltd., są wyposażone w ochronę przed odbiciem wstecznym i krótsze długości fal, które są łatwo absorbowane przez te metale. Ponadto kruche niemetale, takie jak ceramika techniczna (tlenek glinu, tlenek cyrkonu) i materiały krystaliczne, takie jak szafir, są obecnie rutynowo cięte za pomocą laserów o ultrakrótkich impulsach, które wykonują „ablację na zimno”, zapobiegając pękaniu termicznemu. Postępy te skutecznie podwoiły zakres przetwarzalnych materiałów, umożliwiając wprowadzanie innowacji w elektronice, przemyśle lotniczym i produkcji urządzeń medycznych.
Jak wypada jakość cięcia laserowego w przypadku nowych materiałów, takich jak CFRP, w porównaniu z tradycyjnymi metalami?
Metryki jakości różnią się, ponieważ tryby awarii są różne. W przypadku tradycyjnych metali jakość mierzy się na podstawie chropowatości krawędzi (Ra) i żużla. W przypadku nowych materiałów, takich jak polimer wzmocniony włóknem węglowym (CFRP), głównym problemem jest strefa wpływu ciepła (HAZ) i rozwarstwienie. Zaawansowane systemy cięcia laserowego rozwiązują ten problem, wykorzystując impulsowe lasery światłowodowe lub lasery UV, które minimalizują dopływ ciepła. W naszej fabryce osiągamy tak zwane „cięcie na sucho” CFRP, podczas którego materiał matrycy nie topi się ani nie pali, a włókna są czysto cięte. Dzięki temu jakość cięcia jest często lepsza od frezowania mechanicznego, ponieważ nie występuje zużycie narzędzia ani wibracje, co zapewnia stałą jakość krawędzi tysięcy części, co jest niezbędne w przypadku elementów konstrukcyjnych przemysłu lotniczego.
Jakie są ograniczenia w obróbce metali o wysokim współczynniku odbicia przy użyciu nowoczesnych systemów cięcia laserowego?
Chociaż nowoczesne systemy przezwyciężyły główne ryzyko odbicia wstecznego, nadal istnieją praktyczne ograniczenia. Głównym ograniczeniem jest grubość. Chociaż możemy niezawodnie ciąć miedź do grubości 6 mm, cięcie grubszych odcinków (powyżej 10 mm) staje się wyzwaniem ze względu na wysoką przewodność cieplną materiału, który szybko odprowadza ciepło ze strefy cięcia. Może to prowadzić do wolniejszej prędkości cięcia w porównaniu do stali o tej samej grubości. Dodatkowo liczy się czystość materiału; Beztlenowa miedź o wysokiej przewodności (OFHC) tnie inaczej niż miedź elektrolitycznie ciągliwa (ETP). Nasi inżynierowie z Tianjin Shenghui Metal Products Co., Ltd. uwzględniają te niuanse, dostosowując położenie ogniskowej i stosując azot pod bardzo wysokim ciśnieniem, aby zapewnić czystą krawędź pozbawioną zadziorów, ale zrozumienie specyficznej chemii stopu jest kluczem do pomyślnego wyniku.
Czy zaawansowane systemy cięcia laserowego mogą przetwarzać materiały powlekane lub malowane bez uszkodzenia powłoki?
Tak, to jedna ze znaczących zalet nowoczesnego cięcia laserowego. Podczas obróbki wstępnie pomalowanych lub powlekanych metali celem często jest przecięcie metalu bez odpryskiwania powłoki na powierzchni lub wypalania jej od krawędzi cięcia. Osiąga się to poprzez tak zwane „cięcie przyjazne dla powłoki”. Stosując laser światłowodowy o bardzo małej szerokości szczeliny i optymalizując kształt impulsu, możemy odparować metal, pozostawiając nienaruszoną otaczającą powłokę. W przypadku materiałów takich jak stal ocynkowana stosujemy również specjalistyczne parametry cięcia, które minimalizują odparowywanie cynku na krawędzi cięcia, co ogranicza powstawanie tlenku cynku (białej rdzy) po procesie. Nasze systemy cięcia laserowego są zaprogramowane według specjalnych receptur dla tych materiałów, aby zapewnić zachowanie właściwości estetycznych i ochronnych powłoki.
Jakie konkretne parametry lasera są najważniejsze przy cięciu nowej ceramiki technicznej i szkła?
W przypadku ceramiki technicznej i szkła najważniejszym parametrem nie jest już tylko moc, ale także długość fali i czas trwania impulsu. Materiały te są przezroczyste dla standardowych laserów światłowodowych na podczerwień, dlatego wymagają albo lasera CO2 (długość fali od 9,3 µm do 10,6 µm), który jest absorbowany przez strukturę krzemionkową, albo lasera zielonego/UV do wysoce precyzyjnego „cięcia na zimno”. Równie ważny jest czas trwania impulsu; używamy impulsów pikosekundowych lub femtosekundowych. Jest to niewiarygodnie krótkie (jedna biliardowa sekundy), co zapewnia energię tak szybko, że materiał sublimuje bezpośrednio ze stanu stałego do gazowego, bez topienia. Ten proces „zimnej ablacji” jest niezbędny, aby zapobiec mikropękaniom i naprężeniom cieplnym w matrycy ceramicznej. Dodatkowo położenie punktu ogniskowego musi być kontrolowane z dokładnością poniżej mikrona, aby zapewnić pionowe i precyzyjne cięcie.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик