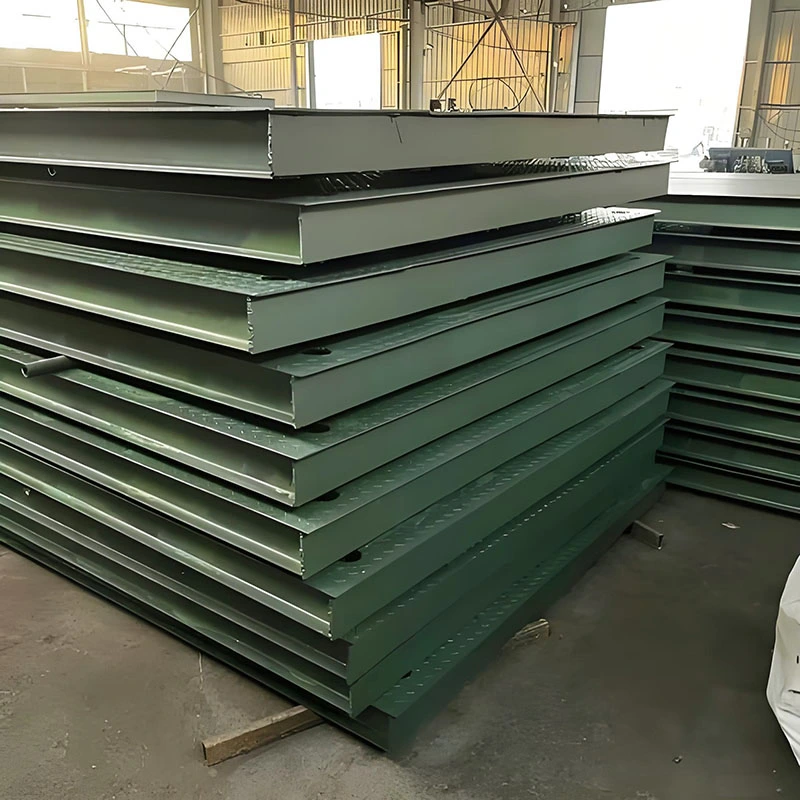
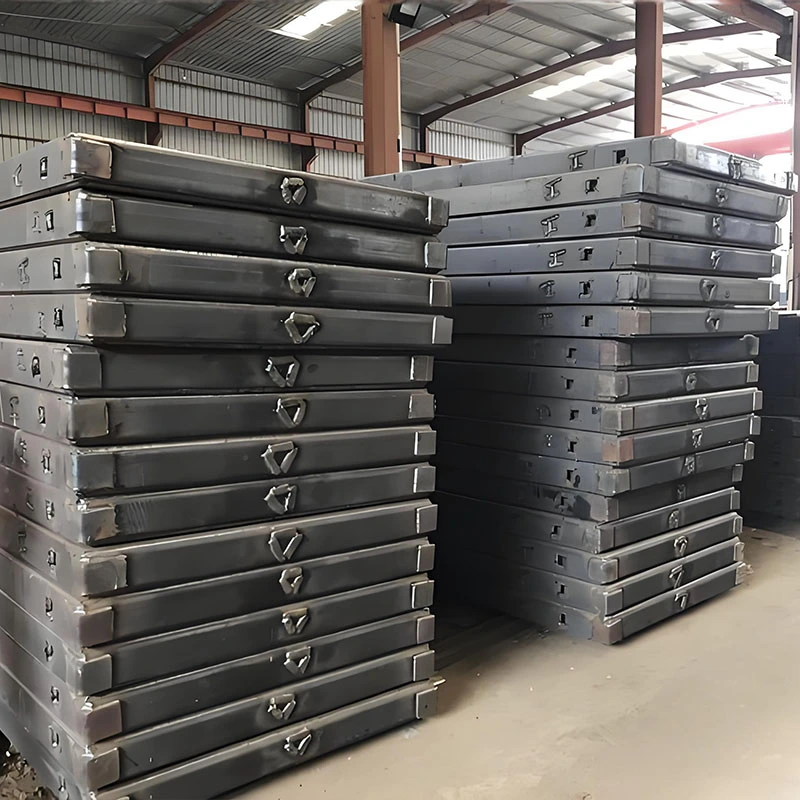
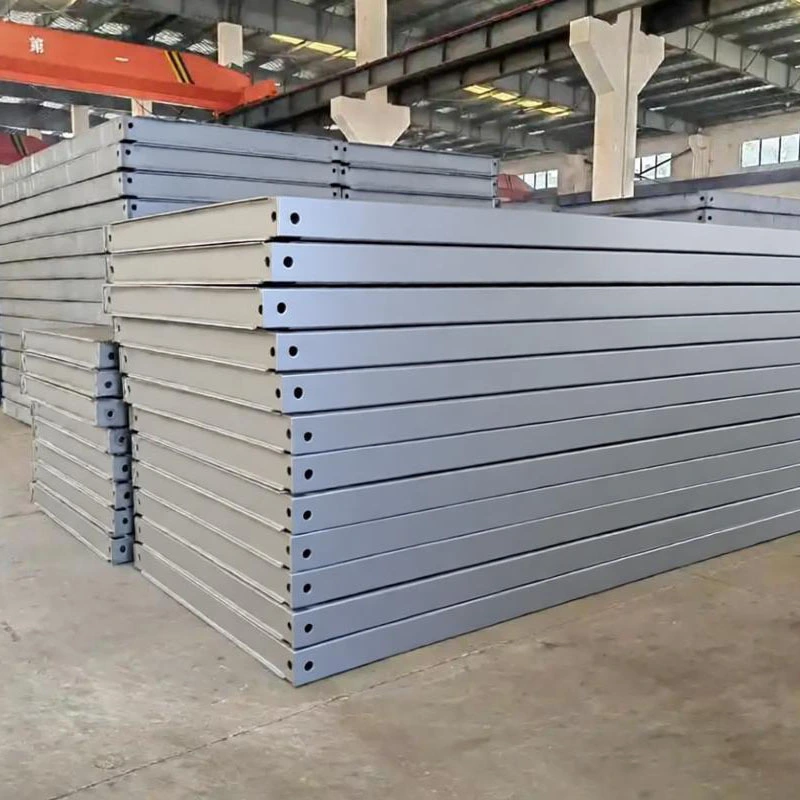
Krajobraz produkcji przemysłowej przechodzi wstrząsające zmiany. W dziedzinie obróbki metali ciężkich, gdzie grubość, precyzja i wydajność nie podlegają negocjacjom, tradycyjne metody są coraz częściej wypierane przez bardziej zaawansowaną, wydajną i wszechstronną technologię: dużą moccięcie laserowe. Od dziesięcioleci nasza fabryka przoduje w obróbce metali i jesteśmy świadkami tej rewolucyjnej ewolucji na własne oczy. Pytanie nie brzmi już, czy producenci zastosują lasery o dużej mocy, ale jak szybko będą mogli je zintegrować, aby zachować konkurencyjność. Ta technologia nie jest już luksusem; to nowy punkt odniesienia w zakresie możliwości, jakości i wydajności w obsłudze wymagających projektów. W Tianjin Shenghui Metal Products Co., Ltd. nasze inwestycje w najnowocześniejsze systemy cięcia laserowego dużej mocy stanowią kluczową część naszego zaangażowania w dostarczanie niezrównanej wartości naszym klientom z sektorów górnictwa, budownictwa, energetyki i maszyn ciężkich.
Spis treści
Czym jest cięcie laserem dużej mocy i czym różni się od metod tradycyjnych?
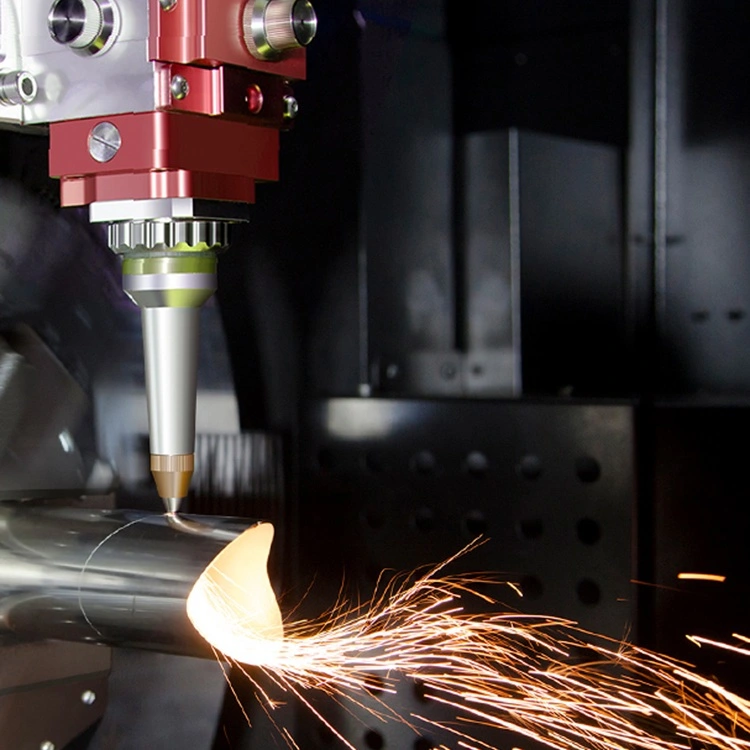
Cięcie laserowe o dużej mocy w kontekście produkcji przemysłowej zwykle odnosi się do systemów działających przy mocy 6 kW i większej, przy czym obecnie maszyny rutynowo osiągają moc 15 kW, 20 kW, a nawet 30 kW. U podstaw tego procesu leży proces separacji termicznej, podczas którego skupiona wiązka lasera o dużej gęstości topi, spala lub odparowuje materiał wzdłuż zaprogramowanej ścieżki, wspomagana strumieniem gazu pod wysokim ciśnieniem w celu wyrzucenia stopionego materiału i utworzenia czystego nacięcia. Nasza fabryka wykorzystuje technologię lasera światłowodowego, gdzie wiązka lasera generowana jest w aktywnym włóknie i dostarczana za pomocą elastycznego kabla światłowodowego do głowicy tnącej. Zapewnia to doskonałą wydajność elektryczną, jakość wiązki i niezawodność w porównaniu ze starszymi systemami lasera CO2.
Zasadnicza różnica w porównaniu z tradycyjnymi metodami cięcia przy dużych obciążeniach jest głęboka. Porównajmy to z cięciem plazmowym i tlenowo-paliwowym:
-
Precyzja i strefa wpływu ciepła (HAZ):Cięcie plazmowe i tlenowo-paliwowe to procesy wymagające wysokiej temperatury, które powodują powstanie dużej strefy HAZ, co prowadzi do znacznych odkształceń materiału, utwardzenia krawędzi i szerokiego nacięcia. Nasze cięcie laserowe o dużej mocy wytwarza wyjątkowo mały, skupiony dopływ ciepła. Rezultatem jest minimalna strefa HAZ, praktycznie brak zniekształceń termicznych pozostałego materiału i wąska szczelina, która pozwala na tworzenie skomplikowanych konturów i ciaśniejsze zagnieżdżanie części, drastycznie poprawiając wykorzystanie materiału.
-
Jakość cięcia i wykończenie:Tradycyjne metody często pozostawiają skośne krawędzie, zgary (ponownie zestalony żużel) i utlenioną warstwę wymagającą intensywnego wtórnego szlifowania lub obróbki. Kluczową zaletą, którą wspieramy w naszym procesie, jest zdolność lasera do zapewniania kwadratowej, gładkiej i często „gotowej do spawania” krawędzi cięcia. Zmniejsza to lub eliminuje czas i koszty obróbki końcowej, co jest krytycznym czynnikiem w ciężkiej produkcji, gdzie ręczne wykańczanie jest pracochłonne.
-
Wszechstronność i automatyzacja:Podczas gdy plazma radzi sobie z materiałami odblaskowymi, takimi jak aluminium i mosiądz, a paliwo tlenowe ogranicza się do metali żelaznych, lasery światłowodowe o dużej mocy mogą ciąć szeroką gamę materiałów — od stali miękkiej i stali nierdzewnej po aluminium, miedź i mosiądz — bez zmiany źródła gazu na potrzeby samego generowania lasera. Co więcej, cięcie laserowe integruje się bezproblemowo z nowoczesnymi sterownikami CNC i zautomatyzowanymi systemami transportu materiałów. Nasza hala produkcyjna jest wyposażona w zautomatyzowany załadunek i rozładunek, co pozwala na nieprzerwaną pracę przy wyłączonym świetle, co stanowi przełom w przypadku projektów o dużej objętości i grubych płytach.
-
Szybkość i koszt operacyjny:W przypadku cienkich i średnich płyt cięcie laserowe jest znacznie szybsze. W przypadku bardzo grubych płyt (np. powyżej 30 mm) surowa prędkość cięcia może być porównywalna z szybkością cięcia plazmą, ale jeśli uwzględni się doskonałą jakość krawędzi eliminującą pracę dodatkową, całkowity czas pracy jest często krótszy. Koszty operacyjne przedstawiają zróżnicowany obraz. Chociaż początkowa inwestycja kapitałowa jest wyższa, koszty materiałów eksploatacyjnych (gazy laserowe w porównaniu z elektrodami plazmowymi i dyszami) oraz wydajność elektryczna laserów światłowodowych prowadzą do niższego kosztu na metr cięcia w większości scenariuszy produkcji, szczególnie biorąc pod uwagę całościowy przepływ pracy.
Z naszego doświadczenia w Tianjin Shenghui Metal Products Co., Ltd. wynika, że zmiana nie polegała tylko na zakupie nowej maszyny. Stanowiło to strategiczny przegląd całej naszej filozofii produkcji, w którym priorytetem była precyzja od pierwszego cięcia, aby zminimalizować wąskie gardła na dalszym etapie produkcji i zmaksymalizować ogólną wydajność projektu.
Dlaczego cięcie laserowe dużej mocy jest technicznie i ekonomicznie niezbędne w przypadku ciężkich prac?
Zasadniczy charakter cięcia laserowego dużej mocy w przypadku produkcji o dużej wytrzymałości jest zakorzeniony w zbieżności zalet technicznych, które przekładają się bezpośrednio na korzyści ekonomiczne. Rozwiązuje uporczywe problemy branży.
Imperatywy techniczne:
-
Cięcie grubych sekcji:Moc jest najważniejsza. Dzięki naszym laserom o dużej mocy (15 kW i więcej) możemy stale ciąć stal miękką o grubości do 50 mm i więcej, zachowując wysoką jakość. Zwiększona moc pozwala na wyższe posuwy nawet przy tych grubościach, utrzymując produktywność. Możliwość ta jest niezbędna w przypadku komponentów ram konstrukcyjnych, przemysłu stoczniowego i sprzętu górniczego.
-
Zarządzanie dopływem ciepła w celu zapewnienia integralności konstrukcji:Ciężkie wyroby często obejmują krytyczne spoiny w pobliżu krawędzi ciętych. Duża HAZ z plazmy może pogorszyć właściwości metalu macierzystego, co wymaga dodatkowych kroków. Niska ilość ciepła wprowadzonego przez laser pozwala zachować integralność metalurgiczną materiału podstawowego, zapewniając mocniejsze, bardziej przewidywalne spoiny i zmniejszając ryzyko odkształcenia zmontowanych konstrukcji. Ta niezawodność jest kamieniem węgielnym naszego zapewnienia jakości w naszej fabryce.
-
Złożoność bez kompromisów:Wytrzymały nie znaczy prosty. Komponenty często wymagają skomplikowanych wycięć, konturów wewnętrznych i precyzyjnych otworów na śruby i elementy hydrauliczne. Cięcie laserowe, sterowane zaawansowanym oprogramowaniem CAD/CAM, umożliwia wykonanie tych skomplikowanych geometrii z taką samą łatwością jak linia prosta, co w przypadku tradycyjnych metod jest niezwykle czasochłonne i kosztowne.
-
Powtarzalność i integracja cyfrowa:Każda część jest idealną cyfrową repliką pierwszej. Taki poziom powtarzalności jest niemożliwy do osiągnięcia ręcznie i trudny nawet w przypadku ręcznej plazmy CNC. Zapewnia wymienność w montażu, co jest istotne przy projektach o dużej skali i wymianie części eksploatacyjnych.
Potrzeby ekonomiczne:
-
Obniżenie całkowitego kosztu posiadania (TCO):Chociaż koszt początkowy jest wyższy, całkowity koszt posiadania jest korzystny. Oszczędności przejawiają się w:
- Oszczędność materiału: Ulepszone oprogramowanie do zagnieżdżania w połączeniu z wąskim nacięciem może zwiększyć wydajność materiału o 2-8%, co stanowi ogromną oszczędność w przypadku drogiej grubej blachy.
- Redukcja kosztów pracy: Automatyzacja skraca czas pracy operatora bezpośrednio na część. Co ważniejsze, redukcja lub eliminacja wtórnej obróbki wykończeniowej (szlifowanie, frezowanie) stanowi największą oszczędność pracy.
- Materiały eksploatacyjne i efektywność energetyczna: Lasery światłowodowe charakteryzują się wydajnością przekraczającą 40%, znacznie przewyższającą lasery CO2 lub stałe zużycie gazu tlenowo-paliwowego.
-
Umożliwianie nowych modeli biznesowych:Szybkość i elastyczność naszych usług cięcia laserowego pozwala nam z zyskiem reagować na pilne zamówienia i projekty krótkoterminowe. Dzięki temu produkcja ciężkich komponentów na czas staje się bardziej realna, redukując koszty magazynowania u klienta.
-
Jakość jako czynnik ekonomiczny:Dostarczenie idealnie pasujących komponentów za pierwszym razem eliminuje kosztowne przeróbki i opóźnienia na linii montażowej klienta. Ta niezawodność buduje długoterminowe partnerstwa i zmniejsza ukryte koszty dla naszych klientów, dzięki czemu nasze usługi świadczone przez Tianjin Shenghui Metal Products Co., Ltd. są wyborem opartym na wartości, a nie tylko pozycji kosztowej.
Argument ekonomiczny jest jasny: cięcie laserowe o dużej mocy przekształca centrum kosztów (cięcie i przygotowanie) w strategiczną przewagę, umożliwiając producentom bardziej konkurencyjne składanie ofert w przypadku złożonych projektów, przy jednoczesnej ochronie marży zysku.
Jakie kluczowe parametry w maszynach do cięcia laserowego dużej mocy mają największe znaczenie?
Wybór i obsługa systemu cięcia laserowego dużej mocy nie zależy tylko od mocy. Zrozumienie wzajemnych zależności kluczowych parametrów pozwala fabryce takiej jak nasza zoptymalizować wydajność w przypadku materiałów o dużej wytrzymałości. Tutaj szczegółowo opisujemy najważniejsze specyfikacje, które definiują nasze możliwości.
|
Parametr
|
Typowy zakres dla ciężkich zastosowań
|
Wpływ na produkcję i nasze wdrożenie
|
| Moc lasera |
6 kW do 30 kW+ |
Określa maksymalną grubość i prędkość cięcia. Nasze główne maszyny produkcyjne mają moc 15 kW i 20 kW, zapewniając optymalną równowagę przy cięciu stali o grubości 25–50 mm przy dużych prędkościach przy zachowaniu jakości krawędzi. Moc bezpośrednio wpływa na naszą wydajność. |
| Jakość wiązki (BPP) |
< 2 mm*mrad (im mniej, tym lepiej) |
Być może bardziej krytyczne niż surowa moc. Produkt o parametrach niskiej wiązki oznacza węższą, bardziej skupioną wiązkę. Pozwala to na dokładniejsze cięcia, mniejsze nacięcia i możliwość cięcia grubszych materiałów przy danej mocy. To jest sekret naszych wysokiej jakości krawędzi na grubej płycie. |
| Rozmiar i pojemność łóżka do cięcia |
Często 6 m x 2,5 m lub większe; Nośność 20-40 ton |
Określa rozmiar i wagę blachy, jaką możemy obrobić. Nasze systemy są przeznaczone do pełnowymiarowych blach ciężkich, z solidnymi konstrukcjami wsporczymi zapobiegającymi uginaniu się podczas cięcia, zapewniając dokładność w całym łożu. |
| Napęd liniowy i dokładność pozycjonowania |
Dokładność pozycjonowania: ±0,05 mm/m, Powtarzalność: ±0,03 mm |
Zapewnia precyzję wymiarową dużych, ciężkich części. Wysokowydajne napędy liniowe i sztywna konstrukcja maszyn utrzymują tę dokładność nawet przy dużych przyspieszeniach i ciężarze grubego materiału, który ma fundamentalne znaczenie dla spójności naszych części. |
| Wspomaganie układu gazowego i ciśnienia |
Tlen pod wysokim ciśnieniem (dla grubej stali do 500 psi), azot (dla wysokiej jakości krawędzi) |
Skład chemiczny i ciśnienie gazu mają kluczowe znaczenie dla kontroli procesu. Do cięcia grubych przekrojów używamy tlenu o wysokiej czystości, aby wywołać reakcję egzotermiczną, która zwiększa nakład energii. W przypadku stali nierdzewnej i aluminium azot pod wysokim ciśnieniem (do 25 barów) pozwala uzyskać czyste krawędzie wolne od tlenków. Nasze systemy zapewniają niezawodne dostarczanie gazu w celu utrzymania stałego ciśnienia. |
| Technologia dysz i głowice tnące |
Automatyczne zmieniacze dysz, pojemnościowe czujniki wysokości |
Automatyzacja jest kluczem do dyspozycyjności. Nasze głowice posiadają funkcję automatycznego czyszczenia i wymiany dysz, utrzymując optymalne warunki cięcia. Zaawansowane czujniki wysokości utrzymują precyzyjną odległość odsunięcia nawet na wypaczonych lub nierównych płytach – co jest częstym wyzwaniem w ciężkiej produkcji. |
| System sterowania i oprogramowanie |
Zaawansowane CNC z bazą danych materiałów |
Mózg operacji. Nasze systemy wykorzystują zaawansowane oprogramowanie ze wstępnie zoptymalizowanymi parametrami dla tysięcy kombinacji materiału, grubości i mocy. Dzięki temu nasi operatorzy mogą skoncentrować się na zagnieżdżaniu i przepływie pracy, a nie na ręcznym zgadywaniu parametrów, zapewniając optymalne wyniki od pierwszego cięcia. |
W naszych codziennych działaniach w Tianjin Shenghui Metal Products Co., Ltd. nie polegamy tylko na tych parametrach jako liczbach statycznych. Stale je udoskonalamy dzięki naszej wiedzy procesowej. Na przykład optymalizacja ciśnienia gazu i prędkości cięcia dla konkretnej partii stali odpornej na ścieranie AR400 o grubości 40 mm to zastosowanie naszej głębokiej wiedzy, która gwarantuje, że dostarczamy części spełniające najsurowsze specyfikacje dotyczące odporności na zużycie. To mistrzostwo techniczne, wbudowane w każde zadanie cięcia laserowego, jest tym, co wyróżnia naszą fabrykę.
W jaki sposób zastosowania cięcia laserowego dużej mocy zapewniają wymierne korzyści?
Dowodem na zasadniczą rolę cięcia laserowego dużej mocy są rzeczywiste zastosowania w przemyśle ciężkim. Przyjrzyjmy się konkretnym przypadkom użycia, w których nasze możliwości zapewniają wymierne rezultaty.
Sprzęt górniczy i do robót ziemnych:
-
Komponenty:Adaptery zębów czerpaków, ogniwa gąsienic, sekcje podwozia, płyty ścieralne, wsporniki konstrukcyjne.
-
Osiągnięte korzyści:Części te wymagają wyjątkowej trwałości. Cięcie laserowe pozwala na precyzyjne profilowanie stali Hardox i innych stali trudnościeralnych przy minimalnym dopływie ciepła, zapobiegając przedwczesnemu pękaniu lub uszkodzeniu. Dokładność zapewnia idealne dopasowanie do późniejszego napawania lub spawania, wydłużając żywotność komponentów. W przypadku naszego najnowszego projektu cięcie laserowe skomplikowanych konturów blach ściernych skróciło czas montażu u klienta o 15% ze względu na eliminację szlifowania montażowego.
Stal konstrukcyjna i konstrukcyjna:
-
Komponenty:Blachy łączące, węzły, detale końcówek belek, wsporniki niestandardowe, elementy architektoniczne.
-
Osiągnięte korzyści:Szybkość i dokładność są najważniejsze. Lasery o dużej mocy mogą szybko przetwarzać grube płyty łączące z wieloma otworami na śruby i złożonymi kształtami. Precyzja zapewnia idealne dopasowanie otworów w polu, eliminując kosztowne rozwiercanie lub modyfikacje w terenie. Nasze oprogramowanie do zagnieżdżania minimalizuje odpady z tych zazwyczaj mniejszych, ale licznych części, bezpośrednio poprawiając marże projektowe dla naszych klientów.
Transport ciężki i maszyny rolnicze:
-
Komponenty:Szyny ramowe, wsporniki osi, konstrukcje kabin, lemiesze harwesterowe, obudowy skrzyni biegów.
-
Osiągnięte korzyści:Zastosowania te łączą grube materiały o złożonej geometrii. Cięcie laserowe radzi sobie bezproblemowo z obydwoma. Możliwość wycinania czystych otworów na przewody hydrauliczne bezpośrednio w grubych elementach ramy, gotowych do spawania, usprawnia cały rurociąg produkcyjny. Konsystencja naszego cięcia laserowego oznacza, że każda część w serii produkcyjnej jest identyczna, co ma kluczowe znaczenie w przypadku produkcji na linii montażowej.
Energia i Infrastruktura:
-
Komponenty:Części turbin wiatrowych (kołnierze, wsporniki), segmenty zbiorników ciśnieniowych, węzły konstrukcyjne mostów, obudowy elektrowni.
-
Osiągnięte korzyści:Tutaj jakość i certyfikaty są najważniejsze. Czyste, pozbawione żużlu krawędzie powstałe w wyniku cięcia laserowego zapewniają doskonałą powierzchnię przygotowania spoiny, co prowadzi do uzyskania spoin o wyższej integralności, które przechodzą rygorystyczne testy rentgenowskie lub ultradźwiękowe. Cyfrowa identyfikowalność cięcia laserowego CNC – gdzie każde cięcie pochodzi z certyfikowanego rysunku – wspiera rygorystyczną dokumentację wymaganą w tych sektorach.
We wszystkich tych zastosowaniach wymierne korzyści, które obserwujemy i zapewniamy naszym partnerom, obejmują:Skrócone czasy realizacji(szybsze cięcie + mniej pracy dodatkowej),Większa swoboda projektowaniaNiższy całkowity koszt projektu (poprzez oszczędność materiałów i redukcję pracy) orazPoprawiona wydajność produktu(dzięki lepiej dopasowanym komponentom i doskonałej integralności krawędzi). Codziennie w naszej fabryce widzimy, jak cięcie laserowe dużej mocy przekształca ambitne projekty w niezawodną, wytrzymałą rzeczywistośćTianjin Shenghui Metal Products Co., Ltd.i nasi klienci.
Jaka przyszłość czeka cięcie laserowe w przemyśle ciężkim?
Ewolucja jeszcze się nie skończyła. Trajektoria wskazuje na jeszcze większą integrację, inteligencję i możliwości, wzmacniając centralną rolę cięcia laserowego.
-
Zwiększenie mocy i udoskonalenie procesu:Moc lasera będzie nadal rosła, przez co cięcie stali o grubości ponad 50 mm przy dużych prędkościach stanie się rutyną. Jednakże nacisk zostanie przesunięty na „inteligentne zarządzanie energią” — dynamiczne dostosowywanie mocy, częstotliwości i trybu wiązki podczas cięcia w celu optymalizacji pod kątem różnych funkcji (np. dużej prędkości w przypadku cienkich wstęg, dużej mocy w przypadku grubych ścian) w ramach jednej części, co jeszcze bardziej poprawia czasy cykli i jakość krawędzi.
-
Fabryki hiperautomatyzacji i wyłączania świateł:Pogłębi się integracja cięcia laserowego z procesami poprzedzającymi i końcowymi. Przewidujemy w pełni zautomatyzowane linie, na których surowa płyta jest przechowywana, pobierana, cięta laserowo, sortowana, a następnie transportowana do zrobotyzowanych stanowisk spawalniczych – a wszystko to przy minimalnej interwencji człowieka. Nasza inwestycja w automatyzację to krok w tę przyszłość, maksymalizujący wykorzystanie naszych urządzeń do cięcia laserowego o dużej mocy przez całą dobę, 7 dni w tygodniu.
-
Sztuczna inteligencja i predykcyjna kontrola procesu:Sztuczna inteligencja przejdzie od koncepcji do standardowego narzędzia. Algorytmy uczenia maszynowego będą analizować dane z czujników (odbicie wsteczne, monitorowanie jeziorka) w czasie rzeczywistym, aby przewidzieć i skorygować defekty, takie jak powstawanie żużlu lub błędy przebijania, zanim one wystąpią, gwarantując poprawność pierwszej części i redukując ilość odpadów z drogich materiałów.
-
Produkcja hybrydowa:Granica pomiędzy produkcją subtraktywną (cięcie) i addytywną (budowanie) zaciera się. Głowice do cięcia laserowego zostaną zintegrowane z głowicami do laserowego osadzania metalu (LMD) na tej samej maszynie. Pozwala to na wycięcie części z płyty, a następnie dodanie złożonych elementów lub okładzin odpornych na zużycie w jednym ustawieniu, otwierając nowe możliwości naprawy i tworzenia złożonych części.
-
Napęd na rzecz zrównoważonego rozwoju:Główną zaletą będzie nieodłączna wydajność laserów światłowodowych. Zmniejszenie ilości odpadów materiałowych poprzez optymalne zagnieżdżenie, mniejsze zużycie energii na część oraz wyeliminowanie wielu procesów czyszczenia chemicznego związanych z innymi metodami cięcia, sprawia, że cięcie laserowe jest bardziej ekologicznym wyborem. Jest to zgodne z rosnącym zapotrzebowaniem na zrównoważone praktyki produkcyjne w całej naszej branży.
Dla przyszłościowego producenta, takiego jak Tianjin Shenghui Metal Products Co., Ltd., bycie na bieżąco z tymi trendami jest częścią naszego DNA. Naszym zobowiązaniem jest nie tylko przyjęcie technologii, ale także jej zrozumienie i wykorzystanie do rozwiązywania przyszłych wyzwań naszych klientów już dziś. Przyszłość produkcji ciężkiej jest cyfrowa, zautomatyzowana i skupiona na laserach, a nasza fabryka jest budowana, aby przewodzić tej przyszłości.
Wniosek
Dowody są przytłaczające. Cięcie laserowe o dużej mocy przestało być zaawansowaną alternatywą i stało się podstawową technologią dla każdego poważnego wytwórcy metali ciężkich. Odnosi się do krytycznej triady współczesnych wymagań produkcyjnych:wyższa jakość, niższy koszt i krótszy czas wprowadzenia produktu na rynek.Techniczna zdolność do precyzyjnego cięcia grubych materiałów, minimalny dopływ ciepła i wyjątkowa jakość krawędzi, w połączeniu z korzyściami ekonomicznymi wynikającymi ze zmniejszonej siły roboczej, oszczędności materiałów i integracji procesów, tworzy niezaprzeczalną przewagę konkurencyjną.
W Tianjin Shenghui Metal Products Co., Ltd. uczyniliśmy tę technologię kamieniem węgielnym naszej produkcji. Nasza wiedza nie ogranicza się tylko do posiadania maszyn; polega na opanowaniu parametrów procesu, zintegrowaniu ich z naszym szerszym przepływem pracy w produkcji i zastosowaniu tej możliwości do rozwiązywania złożonych wyzwań dla naszych klientów w najbardziej wymagających sektorach.
Jeśli Twoje projekty obejmują blachy grube, złożone geometrie i zapotrzebowanie na niezawodne komponenty wysokiej jakości, współpraca z producentem wyposażonym w zaawansowane cięcie laserowe o dużej mocy nie jest już opcjonalna – jest niezbędna. Zapraszamy do oceny całkowitego kosztu i harmonogramu kolejnego projektu, biorąc pod uwagę całościowe oszczędności, jakie może zapewnić nasze podejście.
Gotowy, aby doświadczyć precyzji i wydajności cięcia laserowego dużej mocy w przypadku ciężkich zastosowań produkcyjnych? Skontaktuj się z naszym zespołem inżynieróww Tianjin Shenghui Metal Products Co., Ltd. w celu konsultacji. Udostępnij swoje rysunki lub specyfikacje, a my przedstawimy szczegółową analizę tego, w jaki sposób nasze możliwości cięcia laserowego mogą zoptymalizować Twój projekt, obniżyć koszty i przyspieszyć harmonogram realizacji projektu.
Często zadawane pytania (FAQ)
Dlaczego cięcie laserowe dużej mocy staje się niezbędne w produkcji metali o dużej wytrzymałości?
Pytanie 1:Jaki jest główny powód, dla którego producenci materiałów o dużej wytrzymałości przechodzą na cięcie laserowe o dużej mocy zamiast plazmy?
Odpowiedź:Głównym czynnikiem jest całkowita przewaga kosztowa i jakościowa. Podczas gdy plazma ma niższy początkowy koszt maszyny, cięcie laserowe o dużej mocy zapewnia doskonałą jakość cięcia, która często eliminuje kosztowną obróbkę wtórną lub szlifowanie, zapewnia znacznie większą precyzję w przypadku skomplikowanych części i pozwala na ściślejsze zagnieżdżanie materiału w celu zmniejszenia ilości odpadów. W całym cyklu życia projektu – biorąc pod uwagę wydajność materiału, robociznę związaną z wykańczaniem i montażem – cięcie laserowe okazuje się bardziej wydajne i opłacalne w szerokim zakresie ciężkich zastosowań.
Pytanie 2:Jaką grubość materiału mogą skutecznie ciąć lasery dużej mocy w zastosowaniach przemysłowych?
Odpowiedź:Efektywna grubość cięcia zależy od rodzaju materiału, mocy lasera i pożądanej jakości krawędzi. W przypadku stali miękkiej laser o mocy 15 kW może przy dużych prędkościach czysto ciąć do około 25-30 mm i przy odpowiednich parametrach może obrabiać do 40-50 mm. W przypadku laserów o mocy 20–30 kW górna granica sięga 50–60 mm i więcej. W przypadku stali nierdzewnej i aluminium maksymalna grubość czystego cięcia jest zwykle mniejsza, ale nadal znaczna (np. 25–35 mm przy 20 kW). Aby dopasować moc do konkretnego zestawu materiałów, niezwykle ważne jest skonsultowanie się z ekspertem, takim jak nasz zespół.
Pytanie 3:Czy wysoka temperatura wytwarzana przez laser powoduje wypaczenie grubych metalowych płyt?
Odpowiedź:Wbrew intuicji, cięcie laserowe o dużej mocy powoduje *mniejsze* wypaczenia niż cięcie plazmowe lub tlenowo-paliwowe dla większości grubości. Dzieje się tak dlatego, że dopływ ciepła jest silnie skoncentrowany i szybko się przemieszcza. Zlokalizowany obszar szybko się nagrzewa i ochładza, minimalizując rozprzestrzenianie się ciepła do otaczającego materiału (strefa wpływu ciepła). Jest to kluczowa zaleta, ponieważ pozwala zachować płaskość pozostałej blachy i geometrię wycinanej części, redukując konieczność prostowania po cięciu.
Pytanie 4:Czy cięcie laserem jest opłacalne w przypadku małych partii lub pojedynczych ciężkich części, czy tylko w przypadku produkcji masowej?
Odpowiedź:Jest wyjątkowo ekonomiczny w przypadku małych serii i prototypów. Konfiguracja jest całkowicie cyfrowa — ładowanie pliku CAD — bez konieczności stosowania żadnych fizycznych narzędzi ani szablonów. Oznacza to, że pomiędzy wycięciem jednej lub stu części praktycznie nie ma żadnych kosztów konfiguracji ani różnicy czasu. Ta elastyczność sprawia, że idealnie nadaje się do niestandardowej produkcji, prototypowania i konserwacji/naprawy/operacji części (MRO), umożliwiając opłacalną produkcję pojedynczych, złożonych komponentów.
Pytanie 5:Jakie są ograniczenia lub wyzwania związane z cięciem laserowym dużej mocy w bardzo grubej (np. 50 mm +) stali konstrukcyjnej?
Odpowiedź:W przypadku skrajnej górnej granicy grubości wyzwania obejmują uzyskanie idealnie kwadratowego nacięcia na całej głębokości (może wystąpić stożek), zarządzanie wysokim ciśnieniem gazu wspomagającego i wymaganym zużyciem oraz utrzymywanie prędkości cięcia, aby zapobiec nadmiernemu stopieniu. Cięta krawędź może mieć również nieco bardziej szorstkie wykończenie w porównaniu do cieńszych cięć. W przypadku tych ekstremalnych zastosowań proces wymaga skrupulatnej optymalizacji parametrów przez doświadczonych techników. Często w przypadku najgrubszych sekcji (np. powyżej 60 mm) połączenie procesów — takich jak laserowe cięcie profilu, a następnie obróbka krawędzi w celu przygotowania do spawania — może być najbardziej wydajnym rozwiązaniem. Oceniamy to indywidualnie dla każdego przypadku, aby zapewnić najlepszy wynik.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик